0,030 inçlik daha küçük boyutlu dört inçlik bir NPT dişi görsel bir incelemeden geçecek ve 150 psi'de hala sızıntı yapacaktır. Bu tek tolerans, iplik üreticisinin, ipliği gerçekten kesen, yuvarlayan veya şekillendiren alet veya makinenin seçiminin neden teklifte belirtilen fiyattan çok daha önemli olduğunu açıklıyor. Aşağıdaki bölümler bir diş yapıcının ne yaptığını, dört yaygın türün nasıl karşılaştırıldığını ve gerçek boruda eğimi, konikliği ve derinliği tutan birinin nasıl seçileceğini kapsar.
Bir Konu Oluşturucu Aslında Ne Yapar?
İplik yapıcı, iki parçanın birleştirilebilmesi ve daha sonra yüklenebilmesi için bir bağlantı elemanı, boru veya bağlantı parçası üzerinde sarmal çıkıntı oluşturan alet veya makinedir. Metal işlerinde bu ifade mekanik olarak üç farklı işlemi kapsar: kesme, haddeleme ve kalıplama.
Kesme, malzemeyi musluklar, kalıplar, pafta kafaları veya tek noktalı aletlerle kaldırır. Haddeleme, sertleştirilmiş kalıplar arasındaki boşluğu sıkıştırarak metalin bir diş formuna akmasını sağlar. Kalıplama plastikler için geçerlidir. Boru ve yapısal işlerde kesme hakimdir çünkü ince duvarlar ve konik diş formları, haddelemenin gerektirdiği sıkı iş parçası çapı kontrolüne yer bırakmaz.
İplik kesme makineleri
- Karbon çeliği, paslanmaz, dökme demir ve işlenebilir alaşımların çoğu üzerinde çalışın
- Düşük takım maliyeti ve diş boyutları arasında hızlı geçiş
- Talaş üretildiğinden yağlama ve talaş temizleme zorunludur
- İşlenerek sertleşen paslanmaz çelikte takım ömrü hızla düşer
Haddeleme iplik üreticileri
- Talaş yok, daha temiz yüzey kalitesi ve soğuk işlemeden dolayı daha güçlü dişler
- Aynı bağlantı elemanı veya saplamanın uzun süreli kullanımlarında çok hızlı
- Ham parça çapı sıkı bir şekilde tutulmalıdır, aksi takdirde iplik ölçülemez
- İnce duvarlı borular ve dökme demir gibi kırılgan malzemeler için zayıf uyum
Bir boru dişi üreticisini üç sayıya göre değerlendirin: diş formu, hatve doğruluğu ve koniklik. NPT 1:16 koniklikle çalışır, bu nedenle eksenden biraz sapmış olan bir pafta kafası tezgahta sızdırmazlık sağlayan ve hizmet sırasında sızdıran dişler üretir.
Aynı ifade, iplik üreticisinin iplik veya büküm fabrikası olduğu tekstil aramalarında da karşımıza çıkıyor. Boru, HVAC ve çelik imalatında bu terim her zaman diş açma takımlarını ve makinelerini ifade eder.
Sitede Bulacağınız Dört Tür İplik Oluşturucu
Boru ve çelik işlerinde, dört sınıf diş açma makinesi hemen hemen her işi kapsar: el kılavuzları ve kalıpları, portatif elektrikli diş açma makineleri, sabit kalıp kafalı diş açma makineleri ve CNC tek noktalı torna tezgahları.
Tablo 1. Dört ortak iplik yapıcı sınıfının kapasiteye, iplik tutarlılığına ve tipik kullanıma göre karşılaştırılması. | İplik oluşturucu türü | Tipik kapasite | Konu tutarlılığı | En iyi kullanım |
| El kılavuz ve kalıp seti | 1/8 ila 2 inç (6 ila 50 mm) | Operatöre bağlı | Onarımlar ve küçük çaplı işler |
| Taşınabilir elektrikli iplik geçirici | 1/2 ila 2 inç, bazı birimler 4 inç'e kadar. | Kalıplar keskin olduğunda iyi | Saha çalışması ve güçlendirme işleri |
| Sabit kalıp kafalı makine | Büyük pafta kafalarıyla 1/8 ila 4 inç veya 6 inç | Yüksek ve tekrarlanabilir | İmalat atölyeleri ve yangın borusu |
| CNC tek noktalı torna | Yalnızca ayna kapasitesiyle sınırlıdır | En yüksek doğruluk, parça başına yavaş | Standart olmayan ve tek seferlik iplikler |
Sabit makineler, konik kalıp kafalarını otomatik yağlama ve çift hızlı dişli sistemiyle birleştirdikleri için yangından korunma prefabrikasyonunda hakimdir. Çift hız detayı ilk bakışta göründüğünden daha önemlidir.
Çift hızlı diş açıcı, 2 inçlik NPT diş açma işlemini tek hızlı üniteye göre kabaca yarı sürede keser, çünkü kalıbı başlatmak için gereken tork, kesimi bitirmek için gereken torktan çok daha yüksektir.
Taşınabilir üniteler, yükselticinin yerine yeniden takılması gereken servis çağrılarında hâlâ yerlerini alıyorlar. Takas, iplik uzunluğu kontrolüdür: tezgah makinesinde kalıp kafası belirli bir noktada durur, elle tutulan bir ünitede ise operatör durmayı hissederek değerlendirir.
İplik Oluşturucuyu Boru Boyutuna, Malzemeye ve Standarda Eşleştirme
İplik oluşturucuyu önce çapa, iplik standardına ve malzemeye göre seçin; Daha sonra motor gücü ve fiyatı gelir.
- Çap ve duvar kalınlığı: 1/2 ila 2 inç, çoğu sprinkler ve HVAC işini kapsarken, 4 inç ve daha fazlası, ağır kalıp kafalarına ve gerçek torka ihtiyaç duyar. Çeneler aşırı sıkılırsa Çizelge 10 borusu deforme olabilir.
- Konu standardı: NPT ve BSPT birbirinin yerine kullanılamaz. Yan açıları 60 derece ile 55 derece arasında farklılık gösterir, dolayısıyla biri için pafta kafası kesimi diğerini ölçmez.
- Malzeme: tahmin edilebileceği gibi karbon çeliği iplikler. 304 ve 316 kalite paslanmazlar işlenerek sertleşir, bu nedenle keskin yüksek hız çeliği frezeler, daha düşük devir ve yüksek basınçlı kesme yağı kullanın.
- Saha koşulları: Taşınabilir üniteler onarımlara ve dar fabrika odalarına uygundur; sabit makineler ise tüm gün aynı kesimleri tekrarlayan bir atölyeye uygundur.
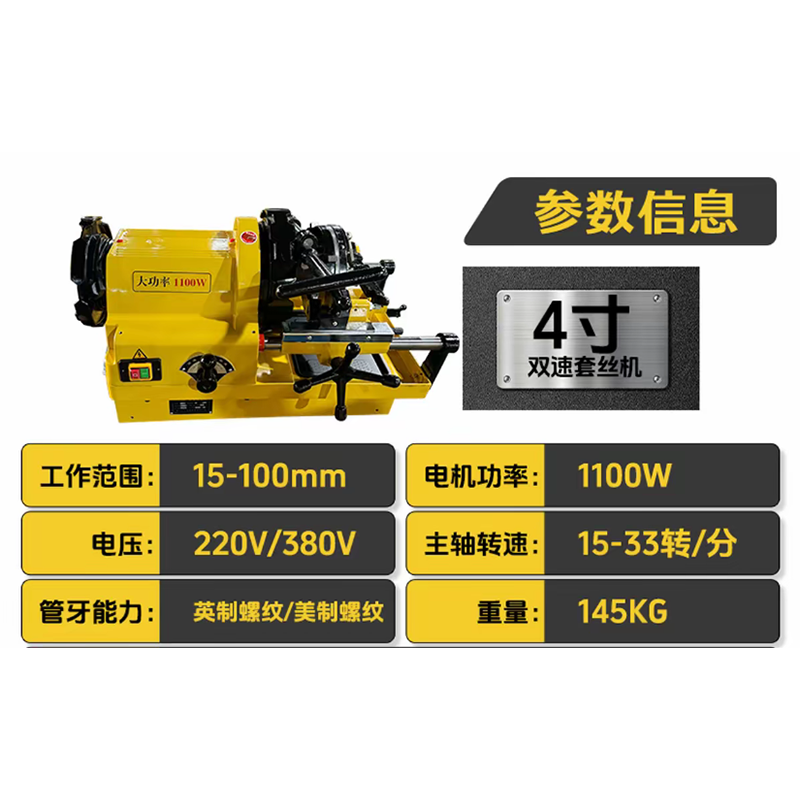 SQ100 1/2 ila 4 İnç Çift Hızlı Elektrikli Boru Diş Açma Makinesi Ağır hizmet tipi 15–100 mm boru diş açıcı, çift hızlı, BSPT/NPT desteği ve 1/2–4 inçlik işler için üç kalıp seti. Ürünü Görüntüle →
İplik formları ve bunların boyutlandırma kuralları bu bölümde daha ayrıntılı olarak ele alınmaktadır. NPT, BSPT ve BSPP boru dişlerine yönelik kılavuz Karışık standartlı bir iş için pafta kafaları sipariş etmeden önce okumaya değer.
Paslanmaz çeliğe asla siyah çelikte kullandığınız hızda iplik geçirmeyin. Devri kabaca yarı yarıya azaltın ve kesimi yağla doldurun, aksi takdirde kazıyıcılar birkaç düzine bağlantı yerini kırar.
Makineye Değil, İpliğe Kalıplar ve Takipçiler Karar Verir
İplik yapıcının içindeki kalıp seti hatve doğruluğunu, yüzey kaplamasını ve makinenin ne kadar süre üretken kalacağını belirler.
Yüksek hız çeliği kalıpları, karbon çeliğinden çok daha uzun bir kenara sahiptir ve üretim işlerinde varsayılandır. Çift kenarlı kalıplar her iki tarafı aynı anda keser, bu da talaş kontrolünü iyileştirir ve kalıp kafasındaki yan yükü azaltır. 1/2 NPT damgalı bir kalıp 1/2 BSPT üretmez ve yanlış kalıbı zorlamak kalıp kafalarının çatlamasına neden olur.
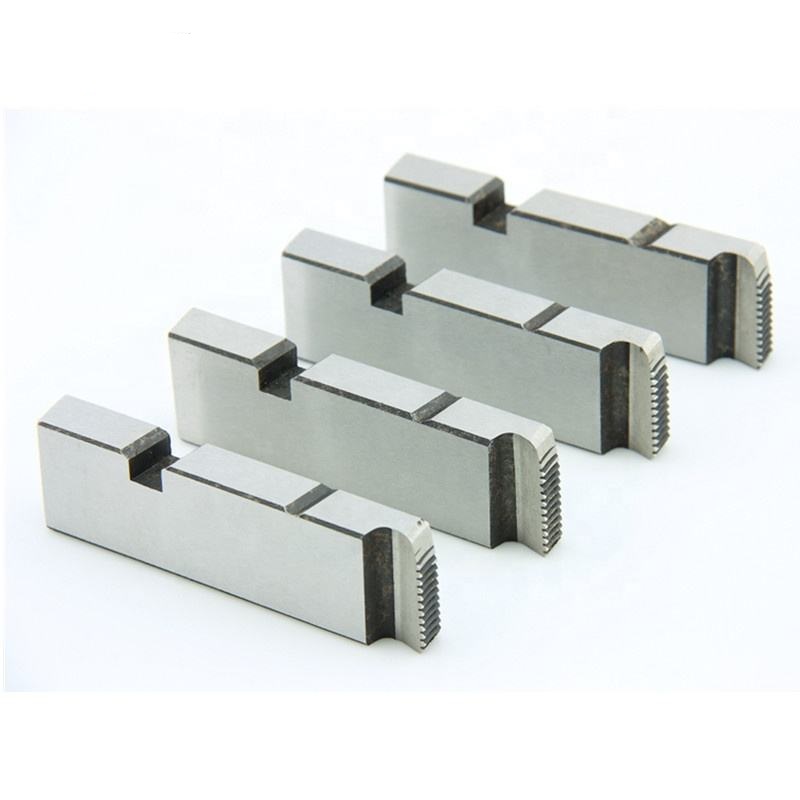 BSPT ve NPT Borular için Yüksek Hızlı Çelik Diş Açma Kalıpları BSPT ve NPT ile uyumlu elektrikli diş açma makineleri için hassas HSS kalıpları; Değiştirmek için ölçüm yaparak aşınmayı kontrol edin. Ürünü Görüntüle →
Kalıp seti başına kesimleri takip edin. Bitmiş iplik artık elle sıkılmadığında veya tepe temiz bir şekilde kesilmek yerine cilalanmış gibi göründüğünde seti değiştirin. Ölçme tek güvenilir sinyaldir; makinedeki görsel inceleme, basınç testi altında ortaya çıkan konik aşınmayı gözden kaçırıyor.
Kör bir kovalayıcı sadece kaba bir ipliği kesmez. Kesme torkunu artırır ve bu ekstra tork pafta kafalarını, dişli kutularını ve boru kelepçelerini tahrip eder.
Kurulum ve Çalıştırma: Konuları Tolerans İçinde Tutan Altı Adım
Çoğu iplik hatası, aşınmış bir makineden ziyade kurulum ve yağlamadan kaynaklanır.
- Boruyu doğrulayın. Bir pafta kafası seçmeden önce dış çapı ve duvar kalınlığını ölçün çünkü nominal boyutlar, frezeler ve programlar arasındaki gerçek farklılıkları gizler.
- Rayba ve pah. İç çapakları çıkarın ve kare bir pah kesin, böylece kalıp düzensiz bir kenarda çapraz diş açmak yerine düz başlar.
- Tam çene temasıyla kelepçe. Kısa kelepçeleme kaymaya neden olur ve kaymış bir boru, kalıp tam olarak yerine oturmadan önce ilk iki ipliği yırtar.
- Doğru pafta kafasını takın ve diş uzunluğunu ayarlayın. Pafta kafası, bağlantı parçasının dibe çökmeden tamamen yerine oturduğu noktada durmalıdır.
- Yağ ve kontrol hızı. Kesimi kesme yağıyla doldurun ve kalıp ısırılana kadar başlangıç hızını düşük tutun, ardından tam hız aralığını bırakın.
- Sonucu ölçün. Hurda kutusundan yedek bir bağlantı parçası değil, bir diş halkası mastarı veya tıpa mastarı kullanın ve okumayı kaydedin.
Konik dişler elle sıkı geçme ile değerlendirilir: 1/2 inç ila 2 inç arasında doğru şekilde kesilmiş bir NPT borusu, bir anahtar gerekmeden önce elle dört ila beş tur vidalanmalıdır. Üç tur veya sekiz turun her ikisi de pafta kafasının veya boru ucunun yanlış olduğu anlamına gelir.
Bir İplik Oluşturucu Satın Almadan Önce Neleri Doğrulamanız Gerekir?
Kapasite, tekrarlanabilirlik ve sarf malzemesi tedarikine göre satın alın; diğer tüm özellikler ikincildir.
15-100mm Çift hızlı iplik geçirme aralığı
1:16 Birim uzunluk başına NPT konikliği
4 ila 5 NPT için elle sıkılan dönüşler
55'e karşı 60 BSPT ve NPT yan açıları
- Çenelerin tutabileceği maksimum duvar kalınlığı da dahil olmak üzere inç ve milimetre cinsinden kapasite
- Tek veya çift hızın yanı sıra tesisinizin gücüne uygun voltaj ve faz
- Döngü süresini motor değerinden daha fazla belirleyen otomatik pafta kafası serbest bırakma ve kendi kendine yağlama
- Teklif ettiğiniz her iplik formu için kalıpların ve kovalayıcıların mevcudiyeti
- Makinenin katlar veya alanlar arasında hareket etmesi gerekiyorsa ağırlık ve ayak izi
- Yedek parçalar, operatör eğitimi ve garanti koşullarının yazılı olarak belirtilmesi
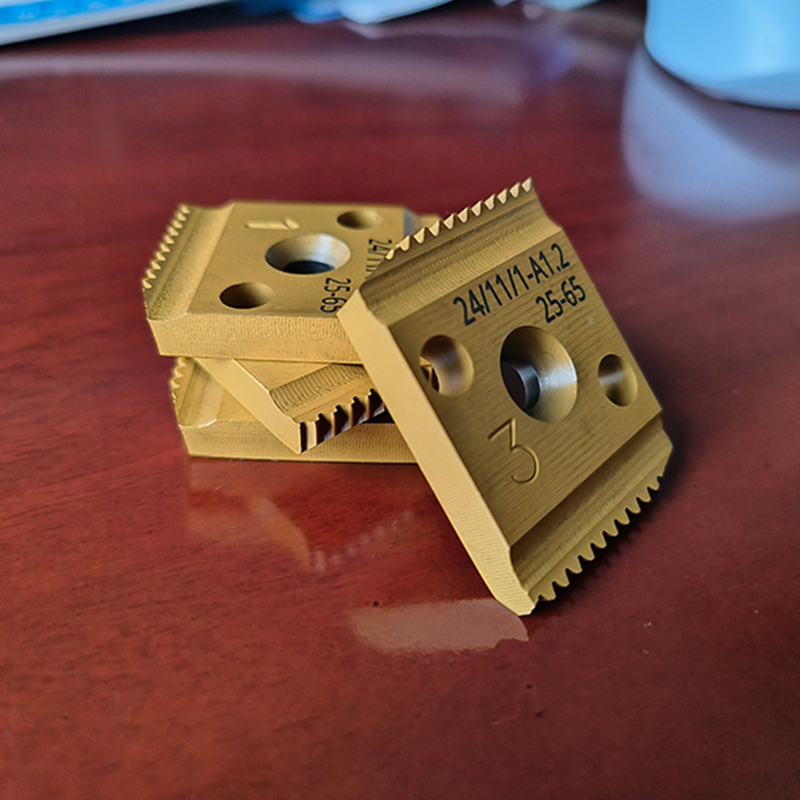 DN15–DN100 Boru Bağlantıları için Akıllı Otomatik Boru Diş Açma Makinesi Çoklu standart diş desteğine, hızlı çevrim sürelerine ve boru imalatı için yüksek hacim kapasitesine sahip otomatik DN15–DN100 diş açma makinesi. Ürünü Görüntüle →
Makineyi, kalıpları ve proses desteğini tek bir anlaşma kapsamında satın almayı tercih ediyorsanız, boru imalatı ve diş açma çözümleri Taahhütte bulunmadan önce üretici tarafından sunulanları inceleyin ve bunları yukarıdaki kontrol listesiyle karşılaştırın.
Kendi borunuzda bir deneme kesimi isteyin. Bugün 1/2 inç NPT tutan bir makine, pafta kafası aşındığında 4 inçlik Çizelge 40'ta hala toleransı kaybedebilir ve test kesimi, fatura ödenmeden önce bunu görmenin tek yoludur.
Sıkça Sorulan Sorular
İplik yapıcı ile boru geçirici arasındaki fark nedir?
Boru diş açıcı, NPT ve BSPT için konik kalıplar veya pafta kafaları taşıyan, boru için özel olarak üretilmiş bir diş açıcıdır. Daha geniş terim aynı zamanda cıvatalarda ve işlenmiş bileşenlerde kullanılan kılavuzları, kalıp somunlarını ve tek noktalı aletleri de kapsar.
Bir makine hem NPT hem de BSPT dişlerini kesebilir mi?
Evet, ancak yalnızca pafta kafasını veya kovalayıcıları değiştirerek. NPT 60 derecelik bir yan açı kullanır ve BSPT 55 derece kullanır; dolayısıyla kesme geometrisi ve ölçüler farklıdır. İkisini asla bir pafta kafasında karıştırmayın.
Diş açma kalıpları ne sıklıkla değiştirilmelidir?
Diş artık elle sıkılmadığında veya karbon çeliğinde kabaca her 800 ila 1500 kesimde ve paslanmaz çelikte çok daha erken bir zamanda bunları değiştirin. Kalıp seti başına kesimlerin sayılması, çalışılacak tek güvenilir aralıktır.
Küçük bir müteahhit için motorlu bir iplik yapıcı buna değer mi?
Evet, işin haftada birkaç düzineden fazla bağlantı veya 2 inç ve üzeri herhangi bir boru içermesi durumunda. Elektrikli üniteler bağlantı başına kurulum süresini kısaltır ve uzun bir projede el kalıplarına göre konikliği çok daha tutarlı tutar.


