


Akıllı Diş Açma Makinesi
1. Boru çapını otomatik olarak tanımlayın 2. Otomatik takım ayarı ve ayarı 3. 15 mm'den 100 mm'ye kadar boru boyutları ...
See Details
Spud aletleri çoğu alıcının beklediğinden çok daha fazla şekilde satılmaktadır ve farklılıklar kozmetik değildir. M16 cıvatalara uygun boyuttaki bir anahtar, M24 flanşını hizalamayacaktır, döküm spud, yapısal çelikle dolu bir mevsime dayanamaz ve spud çubuğu hiçbir şekilde bir hizalama aracı değildir. Aşağıda adın gerçekte ne anlama geldiği, bir çapanın bir cıvata deliğiyle nasıl eşleştirileceği, hangi çeliğin ısrarla kullanılacağı ve aletin halihazırda kesme ve diş açma ekipmanlarını içeren bir imalat sırasında nereye uyacağı anlatılmaktadır.
Bir çapa aleti, çalışma ucu konik bir çelik çivi olan, iki parçayı hizaya getirmek ve bir bağlantı elemanı takılırken onları orada tutmak için yanlış hizalanmış bir cıvata deliğine sürülen bir el aletidir. Başak patatestir; konik işi yapar.
Geometri basittir ve mesele de budur. Genel amaçlı bir çapa, uçta kabaca 6 mm'den omuzda 20 veya 25 mm'ye kadar uzanır ve farklı derinliklere oturabilmesi için sığ bir konik üzerinde taşlanır. Biraz içeri itin ve küçük bir kaymayı düzeltir. Daha ileri ittiğinizde eklem daha fazla hareket eder. 250 ila 450 mm'lik gövde uzunluğu, cıvatada kalıcı bir bükülme yaratmadan flanşın yuvarlanması için yeterli kaldıraç sağlar.
Bir spud aletinin sahadaki yerini kazandığı yer:
Spud aracı terimi en az üç farklı ürünü kapsamaktadır ve bunların satın alma aşamasında karıştırılması bu kategoride en sık yapılan hatadır. Aşağıdaki tablo bunları çalışma ucuna, boyutuna ve arıza moduna göre ayırmaktadır.
| Spud anahtarı (podger) | Konik sivri uçlu artı sabit altıgen çene | 250 ila 450 mm uzunluğunda; 12 ila 25 mm konik taban | Flanş ve yapısal hizalama, ardından sıkma | Çene her somun boyutuna uymuyor |
| Yapısal çatal anahtarı | Daha uzun koniklik, daha ağır gövde, bazen çekiç yüzü | 300 ila 600 mm; 1,4 kg'a kadar | Yüksekte çelik montaj ve ağır cıvatalı bağlantılar | Tezgah veya küçük çaplı işler için çok ağır ve çok uzun |
| Spud çubuğu | Uzun, sağlam bir çubuğun üzerinde keski veya nokta | 1,0 ila 1,5 m; 3 ila 12 kg | Plakayı ve rayı kaldırma, kaldırma, taşıma | Anahtar ucu yok; bir cıvata deliğini hizalamayacak |
| Spud (boru sapı) | Kısa kaynak saplaması veya nipeli | Boru boyutuyla eşleşir | Kaplardaki nozullar, test noktaları, drenajlar | Kesinlikle bir el aleti değil |
Cıvata çapı boşluk deliğini belirler, boşluk deliği bacak tabanını belirler ve bacak tabanı hasar görmeden ne kadar yanlış hizalama yapabileceğinizi belirler. Sırayı bu sırayla çalışın; alet ilk seferde uyacaktır.
ISO 273'e göre orta açıklıklı delikler kullanıldığında, 16 mm'lik bir cıvata 17,5 mm'lik bir delikten, 20 mm'lik bir cıvata 22 mm'den ve 24 mm'lik bir cıvata 26 mm'den geçer. Delik çapının kabaca yüzde 85 ila 90'ı kadar bir çapa tabanı temiz bir şekilde oturur ve kuvveti cıvata yüzü yerine delik duvarına aktarmaya devam eder.
Uzunluk ayrı bir karardır. 250 ila 300 mm'lik bir anahtar tezgahta çalışmaya ve küçük flanşlara uygundur; 400 mm ve üzeri ise büyük makaralar ve yapısal bağlantılarda ihtiyaç duyulan erişimi sağlar. Daha uzun olması otomatik olarak daha iyi değildir: her ekstra 100 mm'lik kol, konikteki mevcut kuvveti katlar ve bu kuvvet, bir bağlantının fena halde uyumsuz olması durumunda delik kenarlarını deforme eden şeydir.
Dişli bağlantılar farklı bir hizalama sorununu ortaya çıkarır. Bir makaranın flanş yerine NPT, BSPT veya BSPP dişleriyle bağlandığı durumlarda, montaj sorunu delik kaydı yerine diş bağlantısı ve sızdırmazlık haline gelir ve ilgili boyutlar bu belgede belirtilmiştir. boru dişi türleri ve boyutları kılavuzu .
Bir çatal anahtarı çeliğin ilk 40 mm'sinde para kazanır, bu nedenle alaşım ve ısıl işlem aletteki diğer tüm özelliklerden daha önemlidir. Konik kısmı kabaca 40 ila 45 HRC'ye kadar sertleştirilmiş ve gövdesi daha yumuşak bırakılmış 4140 gibi dövülmüş krom-moly, kırılganlaşmadan şeklini koruyan kombinasyondur.
Damla dövme krom-moly
Dökme veya haddelenmiş karbon çeliği
Boru şeklindeki çelik kulplar sahanın kötüye kullanılmasını tolere eder; ahşap kulplar şoku emer ancak kurur ve küçülür; Yalıtımlı kompozit kulplar, 1000 V değerinin sahip olunması gereken bir durum olmaktan ziyade bir gereklilik olduğu elektrik işleri için tek mantıklı seçimdir. Çene tarafında, sabit boyutlar en iyi tutuşu sağlar, ayarlanabilir çeneler eğim pahasına daha fazla somun boyutunu kapsar ve cırcırlı versiyonlar uzun cıvata çalışmalarını hızlandırır ancak kumun eninde sonunda bulacağı bir mekanizma ekler.
Birkaç metre ötede kullanılan kesici takımlar da aynı metalurji mantığını takip ediyor. Sertliğini kaybetmiş bir diş açma kalıbı, yumuşak bir çivinin delik açması gibi ipliği yırtacaktır; bu nedenle takım çeliği kalitesi ve ısıl işlem aynı satın alma görüşmesi içinde yer alır.
 Elektrikli Diş Açma Makineleri için Yüksek Hızlı Çelik Diş Açma Kalıpları Elektrikli makinelere yönelik hassas HSS diş açma kalıpları, BSPT ve NPT dişler için talaş giderme kanallarına ve lazerle işaretlenmiş standartlara sahip dört parçalı setler halinde sunulur. Ürünü Görüntüle →
Spud bir uyum aracıdır. Boru kesildikten, vida dişi açıldıktan veya yiv açıldıktan sonra girer ve son tork uygulanmadan önce ayrılır. Bu kural çerçevesinde sabit bir sıralama uygulayan mağazaların nadiren bir delik açmaya ihtiyacı vardır ve böyle bir sıralamanın arkasındaki ekipman düzeni burada belirtilmiştir. boru imalat ve montaj çözümleri .
Birinci adım, çoğu uyum ağrısının yaratıldığı yerdir. Kareden yarım derece sapan bir kesim, flanş yüzünü paralelden dışarı iter ve yüzler birbiriyle kavga ettiğinde hiçbir kaldırma kuvveti cıvata deliklerini tekrar temiz bir çizgiye getiremez.
 Frekans Dönüşümlü Metal Soğuk Kesim Testere Boru imalatında kesim hizalaması için gölge çizgisi kılavuzuna sahip, 355 mm bıçaklı ve 700–1300 rpm değişken hızlı 220V 3500W soğuk testere. Ürünü Görüntüle →
İkinci adım, iplik kalitesine karar verildiği yerdir. Bir nipel veya makara ucundaki yırtık bir iplik, düzeneğin etkin uzunluğunu bir miktar değiştirir ve bu kısımlar, iki dakikalık bir hizalamayı çekiçle yirmi dakikalık bir tartışmaya dönüştüren şeydir.
 DN15–DN100 Borular için Akıllı Diş Açma Makinesi Otomatik boru çapı ayarı ve 4 saniyede küçük borulara diş açma, karbon, galvanizli, paslanmaz, alüminyum ve bakır borularda İngiliz, Amerikan ve metrik diş açma işlemlerini destekler. Ürünü Görüntüle →
Çapa takımı arızalarının çoğu, kaldıraç arızalarından kaynaklanır: takımdan, deliğin alabileceğinden daha fazla ofseti düzeltmesi istenir. 5 mm sapmış bir flanş, daha uzun bir anahtar ve daha fazla vücut ağırlığına değil, bağlantının gevşetilmesine ve yeniden ayarlanmasına ihtiyaç duyar.
Paslanmaz flanşlar karbon çeliğinden daha fazla bakım gerektirir. Çapa, delik duvarına temas etmelidir, başka hiçbir şeyle temas etmemelidir, çünkü flanş yüzü boyunca sürüklenen bir sivri uç, yüzeye bulaşacak ve sızıntı yolunun başlaması için bir yer oluşturacaktır. Sertleştirilmiş rondelalar ve yüksek mukavemetli yapısal montajlar aynı derecede affetmez: çok keskin bir konik deliği işaretler ve çok küt bir konik deliğe hiç girmez. Çapaktaki bir damla tutukluk önleyici madde onu ıslak koşullarda serbest tutar ve paslanmaz deliklerdeki aşınmayı azaltır.
Önce delik boyutuna, ikinci olarak çeliğe ve üçüncü olarak çene tipine göre satın alın; diğer tüm özellikler tercihtir. Kısa bir kontrol listesi kararın doğru sırada olmasını sağlar.
Yanlış hizalanmış cıvata deliklerini hizaya getirmek ve bir bağlantı elemanı takılırken bağlantıyı tutmak için bir çapa aleti kullanılır. Konik sivri uç deliğe girer, bağlantı yeri düzgün bir şekilde döner ve cıvata kuvvet uygulanmadan içeri girer. Flanş yapımı, yapısal çelik montajı ve prefabrik hizalama için standart ekipmandır.
5/8 inçlik bir cıvata, yaklaşık 17,5 mm'lik bir boşluk deliğinden geçer, böylece 15 ila 16 mm'lik bir bacak tabanı doğru şekilde oturur. 12 mm'lik tabana sahip bir anahtar deliğe takırdayacak ve 20 mm'lik taban çalışma derinliğine ulaşmadan önce sıkışacaktır.
Evet, İngilizce konuşulan pazarların çoğunda iki isim aynı aleti tanımlar: altıgen çeneyle eşleştirilmiş konik bir sivri uç. Bölgesel kullanım değişiklik gösterir ve Kuzey Amerika'da yapısal versiyona genellikle sadece İngiliz anahtarı veya İngiliz anahtarı takılı bir boğa pimi denir.
Dikkatle yapılabilir. Konik yalnızca delik duvarına temas etmeli, hiçbir zaman flanş yüzüne veya conta oturma alanına temas etmemelidir ve delik temiz ve hafifçe yağlanmış olmalıdır. Hijyenik veya yüksek saflıkta paslanmaz işler için yumuşak uçlu hizalama pimi daha güvenli bir seçimdir.
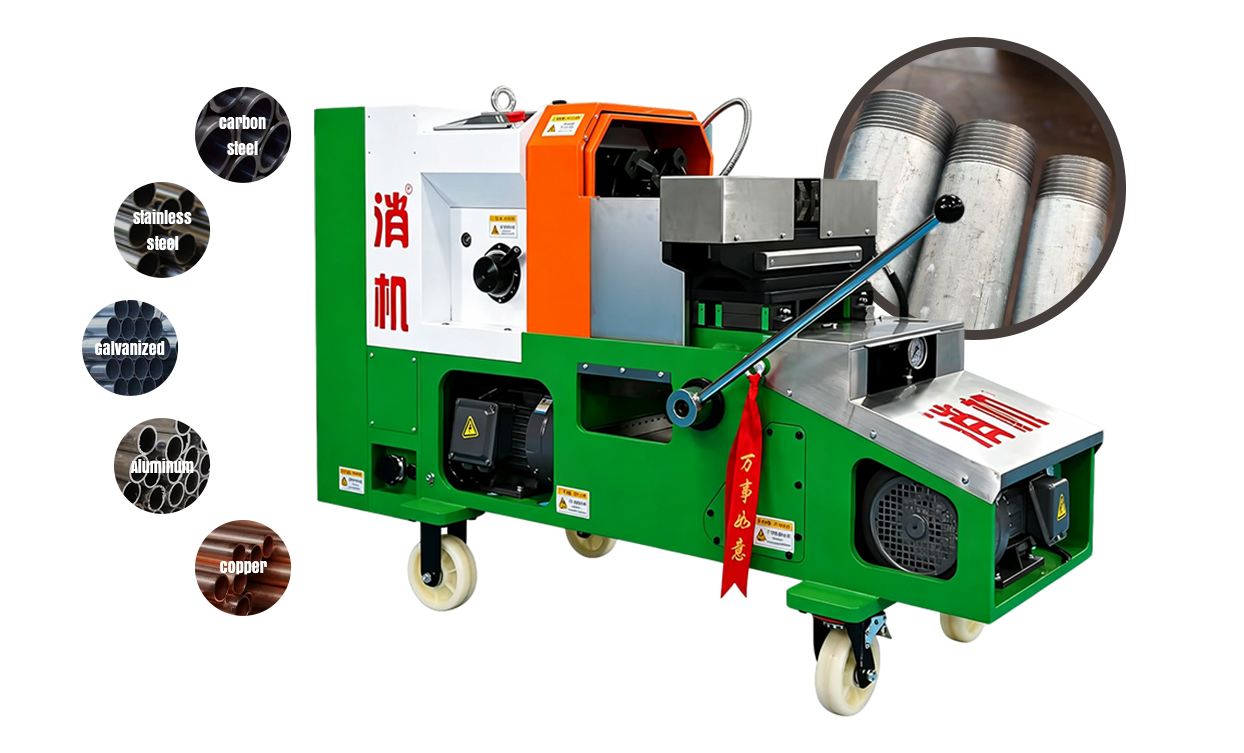
1. Boru çapını otomatik olarak tanımlayın 2. Otomatik takım ayarı ve ayarı 3. 15 mm'den 100 mm'ye kadar boru boyutları ...
See Details
Bu SQ100 4 inç 15-100 mm çift hızlı elektrikli boru diş açma makinesi, çeşitli yaygın boru çaplarına uyacak şekilde 15-100 mm (1/2"-4") çalışma ara...
See Details
Bu 18V lityum iyon endüstriyel kablo kesici, büyük kablo kesimi için iddialı profesyonel bir araçtır. İç iletkenlere zarar vermeyen, temiz, çaps...
See Details
Bu 21V hidrojen iyon tedavisiz döner, beton, taş ve diğer sert kırma delmek ve kırmak için tasarlanmış endüstriyel sınıf bir alettir. Yüksek güç...
See Details
Bu 220V Yangın Borusu Delme Makinesi, yangından korunma ve sıhhi tesisat borularında delik kırmak için tasarlanmış profesyonel bir cihazdır. 220...
See Details
XJ.608 21V hidrojenli iyon beslemeli darbeli matkap/tornavida, Xiaojia markasına ait çok yönlü endüstriyel sınıfta bir akülü matkaptır. Delme, v...
See Details
XJ.615 21V destekli darbeli matkap/tornavida, Xiaojia markasına ait çift amaçlı bir akülü matkaptır. Kablosuz taşınabilirlik için 21V akü paketi ve...
See Details
XJ.617 21V hidrojen iyon kuyruğu darbeli matkap/tornavida, Xiaojia markasının ağır hizmet tipi çok fonksiyonlu bir matkaptır. Maksimum 170 N·m tork...
See Details
XJ.908 21V hidrojen iyon yüksek manyetik işlemeli açılı taşlama, Xiaojia markasına ait endüstriyel sınıfta bir taşlama makinesidir. Yüksek manyetik...
See Details
Bu 21V hidrojen iyon püskürtme tabancası (Küçük Uçak modeli), boya püskürtmek için kullanılan, taşınabilir, kablosuz bir boyama aracıdır. Yüksek...
See Details
Telif hakkı © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

